


Cârligele de perdele pentru autocaravane eșuează mai des decât se așteaptă proprietarii de cas...
Acasă / Ştiri / Știri din industrie / Terminale de sertizare: tipuri, calitatea sertării și fabricarea terminalelor ștanțate
Un magazin de cablaj a casat recent două mii de conectori sertați care trecuseră inspecția vizuală, dar nu au reușit la un test de tragere de 60 de secunde la 80 N. Numărul piesei era corect, firul era conductorul specificat de 1,5 mm2 și aceeași presă de banc executase această lucrare timp de trei ani. Diferența a venit dintr-o schimbare de 0,06 mm a diametrului cilindrului de sârmă a unui lot de producție, care a fost suficientă pentru a împinge compresia șuvițelor în afara intervalului în care cuprul fuzionează într-o îmbinare solidă.
Calitatea sertării este decisă de trei lucruri care trebuie să se potrivească: cilindrul terminalului, firul și sculele. Atunci când se potrivesc, un terminal sertizat în mod corespunzător susține mai multă sarcină decât firul în sine și rămâne stabil timp de zeci de ani. Atunci când nu o fac, nicio grijă de operator nu va compensa. Secțiunile de mai jos explică cum să faci acea potrivire în mod deliberat, mai degrabă decât prin noroc.
Un terminal de sertizare este un contact metalic ștanțat cu două zone de lucru. Butoiul de sârmă este tubul care primește conductorul decupat. Suportul de izolație, atunci când există, este o a doua pereche de urechi care prinde mai degrabă izolația decât cuprul.
O sertizare corectă nu fixează pur și simplu firul. Matrița comprimă butoiul cu aproximativ 20 până la 30% din înălțimea sa inițială, forțând firele individuale și peretele butoiului să curgă unul în celălalt și să formeze o sudură la rece. Rezultatul este o îmbinare etanșă la gaz, fără cale de oxigen către cupru, motiv pentru care o sertizare bună rezistă la coroziune chiar și în compartimentele de motor umede și dulapurile de comandă exterioare.
Standarde precum UL 486A și IEC 60352-2 descriu îmbinarea mai degrabă prin performanță decât după geometrie. Nu le pasă de modul în care a fost modelat terminalul, doar că conexiunea finită supraviețuiește tracțiunii mecanice, căderii de tensiune, ciclurilor de căldură și testelor de coroziune. Tocmai de aceea, dimensiunile butoiului, temperarea materialului și grosimea placarii contează mai mult decât aspectul terminalului finit.
Majoritatea proiectelor au nevoie doar de două sau trei dintre familiile de mai jos. A treia coloană listează punctele care cauzează majoritatea returnărilor de producție și eșecurile câmpului.
| Tip terminal | Conexiune tipică | Ce să verificați înainte de a cumpăra |
|---|---|---|
| Terminal inel | Știfturi, împământare, baterie și cabluri de împământare | Diametrul știftului, grosimea limbii, lungimea cilindrului față de urechea care este înlocuită |
| Terminal de furcă sau cazma | Borne cu șuruburi în locurile în care îndepărtarea completă este dificilă | Distanța furcii față de dimensiunea șurubului și dacă furca poate aluneca sub vibrații |
| Pin terminal | Ferule și blocuri terminale conectabile | Diametrul și lungimea știftului față de intrarea blocului, plus forța de introducere |
| Îmbinare cap la cap | Unirea a două fire în linie în interiorul unui cablaj | Lungimea cilindrului pe ambele părți, codul de culoare a izolației față de gama de sârmă |
| Deconectare rapidă | Contacte cu lame în circuite de curent scăzut și reparabile | Lățimea și grosimea lamei, forța de reținere și nivelul vibrațiilor la punctul de montare |
| Terminal de semnalizare | Conexiuni în unghi drept în carcase strânse | Distanța de îndoire după sertizare și spațiul disponibil pe peretele carcasei |
| Ureche tubulară și manșon | Cabluri pentru baterie, curent mare și cablu cu fire fine | Grosimea peretelui, butoi tras sau laminat și placare potrivită mediului |
Regula practică este simplă. Alegeți mai întâi stilul de conectare, în funcție de cât de des trebuie deschisă îmbinarea, apoi alegeți stilul de butoi, pe baza clasei de sârmă și a curentului. Cumpărarea după aspect sau numai după preț, de obicei, mută problema la stația de sertizare.
Numai dimensiunea conductorului nu este suficientă. Două fire de 1,5 mm2 pot fi construite din șapte fire de 0,52 mm sau din treizeci de fire de 0,25 mm, iar clasa mai fină are nevoie de un butoi și o matriță diferite. O fișă de date utilizabilă precizează un interval de sârmă în mm2 sau AWG împreună cu un interval de diametru izolație. Dacă conductorul dezlipit stă slăbit în cilindru înainte de sertizare sau nu poate fi introdus fără împrăștierea șuvițelor, țeava este greșită pentru acel fir.
Terminalele izolate comercializează capacitatea curentă și evaluarea temperaturii pentru viteză și siguranță la atingere. Manșoanele de vinil sunt de obicei evaluate la aproximativ 75 de grade Celsius, nailon la 105 de grade Celsius, iar versiunile termocontractabile încă mai mari. În apropierea feroneriei de evacuare, a liniilor de frână sau a suporturilor de motor, materialul manșonului se degradează adesea înainte ca îmbinarea metalică să se deterioreze, astfel încât evaluarea manșonului ar trebui citită ca o limită reală a procesului, mai degrabă decât un număr de marketing.
Vibrația, pulverizarea cu sare și ciclul termic schimbă răspunsul. Un terminal inel pe un știft de dimensiuni adecvate cu o șaibă de blocare supraviețuiește vibrațiilor care ar obosi un terminal de cazmă. O deconectare rapidă există tocmai pentru că poate fi desfășurată, astfel încât nu aparține nicăierii conexiunea nu trebuie să se miște niciodată.
Cuprul electrolitic este implicit pentru conductivitate, alama este mai rigidă și mai ieftină, iar bronzul fosforat apare acolo unde trebuie menținută forța arcului. Placarea cu staniu acoperă majoritatea nevoilor de coroziune și lipire, în timp ce argintul este rezervat pentru rezistența la contact foarte scăzută sau pentru temperaturi ridicate. Aceste compromisuri sunt mai degrabă tehnice decât comerciale, iar raționamentul din spatele lor este prezentat în acest ghid cum să alegeți materialele potrivite pentru piese de ștanțare metalice .
Cea mai fiabilă verificare la nivelul atelierului este încă măsurarea înălțimii de sertizare cu un micrometru peste bara de sârmă, în comparație cu valoarea de pe fișa tehnică a sculelor. Verificările vizuale vin pe locul al doilea, dar surprind greșelile pe care măsurarea singură le poate rata.
Când o linie începe să eșueze testele de tracțiune, cauza este aproape întotdeauna unul dintre cele patru lucruri: un cuib de matriță greșit pentru butoi, o lungime de decuplare care lasă cuprul în sertizarea izolației, loturi de terminale mixte din diferite serii de producție sau unelte care au depășit intervalul de întreținere.
Terminalele sunt produse prin matritare progresiva, nu prin turnare sau prelucrare. O bobină de bandă de cupru sau alamă, de obicei de 0,3 până la 1,0 mm grosime și adesea preplacata, trece printr-o matriță care scoate progresiv, străpunge, formează butoiul, formează limba și eliberează piesa. Butoiul este rulat într-un cilindru în jurul unui dorn, astfel încât rotunjimea, diametrul interior și grosimea peretelui acestuia depind direct de starea matriței și de consistența benzii.
Acesta este locul în care acumularea de toleranță devine costisitoare. Camberul benzii, variația grosimii, uzura matriței și grosimea placarii, toate modifică diametrul final al cilindrului. Un furnizor care inspectează doar conturul exterior poate livra în continuare terminale care defectează la stația de sertizare, deoarece dimensiunile critice se află în interiorul cilindrului și în jurul limbii, mai degrabă decât pe marginea exterioară. Lucrările de acest fel necesită calibrarea procesului, nu doar inspecția finală.
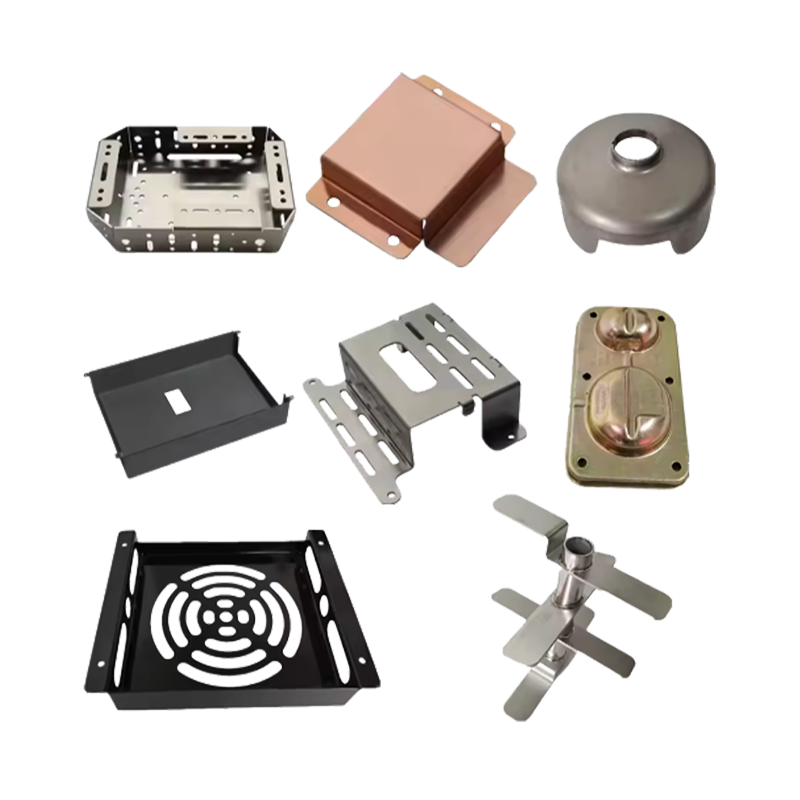
 Componente de ștanțare a metalului personalizate de înaltă precizie pentru aplicații OEM Ștanțare metalică personalizată pentru componente cu toleranță apropiată, inclusiv piese de tip terminal, cu calibrare în proces pentru a controla dimensiunile interne critice. Vizualizare produs →
Pașii de formare merită aceeași atenție. Terminalele steag care sunt îndoite la nouăzeci de grade după sertizare, urechile cu urechi formate și contactele cu arc care trebuie să mențină forța ani de zile depind de razele de îndoire și de controlul înapoi, deoarece o caracteristică formată care se relaxează cu câteva zecimi de milimetru modifică forța de împerechere a conexiunii finite.
Nu orice terminal începe ca bandă plată. Ugurile de butoi închise, manșoanele tubulare și capetele cablurilor bateriei încep adesea ca o carcasă trasă, unde un semifabricat plat este format într-o cupă și apoi redus în mai multe treceri până când peretele ajunge la grosimea necesară. Desenul oferă un butoi fără sudură, fără cusături care să se deschidă în condiții de curent ridicat, dar înseamnă, de asemenea, că grosimea peretelui variază ușor între bază și jantă, iar această variație afectează direct modul în care butoiul se deformează în timpul sertării.
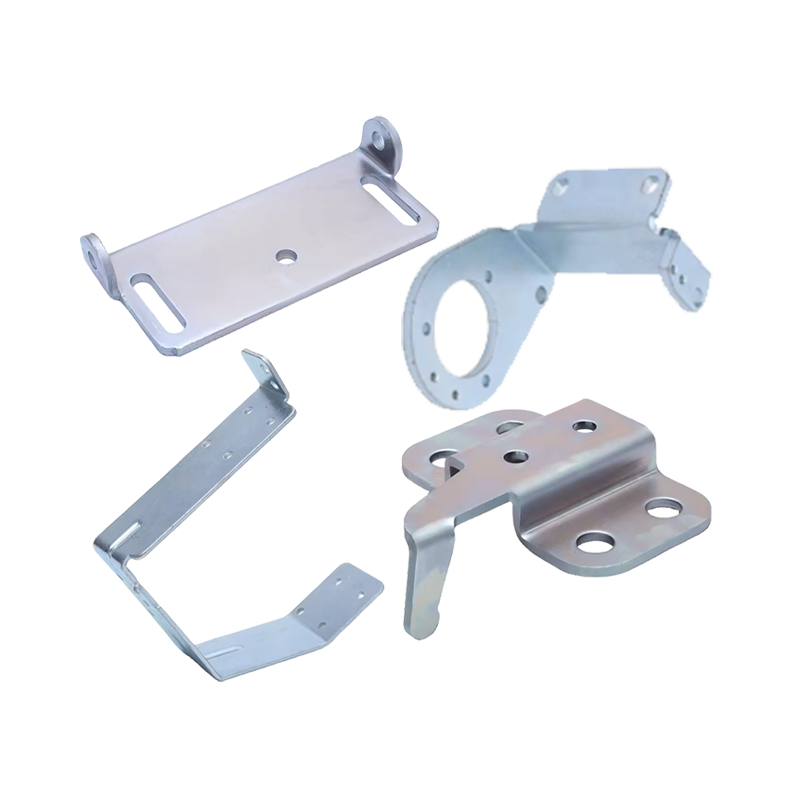
 Piese de tablă din oțel inoxidabil personalizate Componente ambute și ștanțate pentru butoaie fără sudură, unde grosimea peretelui și concentricitatea afectează sertizarea și fiabilitatea conexiunii finale. Vizualizare produs →
Pentru un butoi tras, specificația desenului ar trebui să menționeze grosimea peretelui în zona de sertizare, mai degrabă decât media, plus concentricitatea față de alezaj. Două mori pot cita ambele un perete de 1,0 mm și totuși să livreze piese care se sertează diferit, deoarece una ține 1,0 mm la bază și 0,9 mm la jantă, în timp ce cealaltă face opusul.
Lucrarea la comandă devine necesară atunci când catalogul standard nu mai corespunde realității: un model neobișnuit de știfturi, un butoi dimensionat pentru o clasă de sârmă pe care nimeni nu îl stocează într-un terminal de stoc, o placare necesară pentru o anumită expunere chimică sau o tablă formată care trebuie să se potrivească cu o carcasă existentă. O întrebare completă ar trebui să conțină următoarele.
Instrumentul este partea din citat care merită cea mai atentă lectură. Un furnizor care își conduce propriul atelier de matrițe poate ajusta diametrul unui butoi după prima încercare de sertizare, în timp ce o companie comercială poate trece plângerea doar în amonte, ceea ce înseamnă de obicei că corectarea ajunge cu o livrare prea târziu. Această diferență în timpul de răspuns este principalul motiv pe care îl caută cumpărătorii o fabrică de ștanțare și ambutisare a metalelor la comandă mai degrabă decât un reseller pentru acest tip de contact.
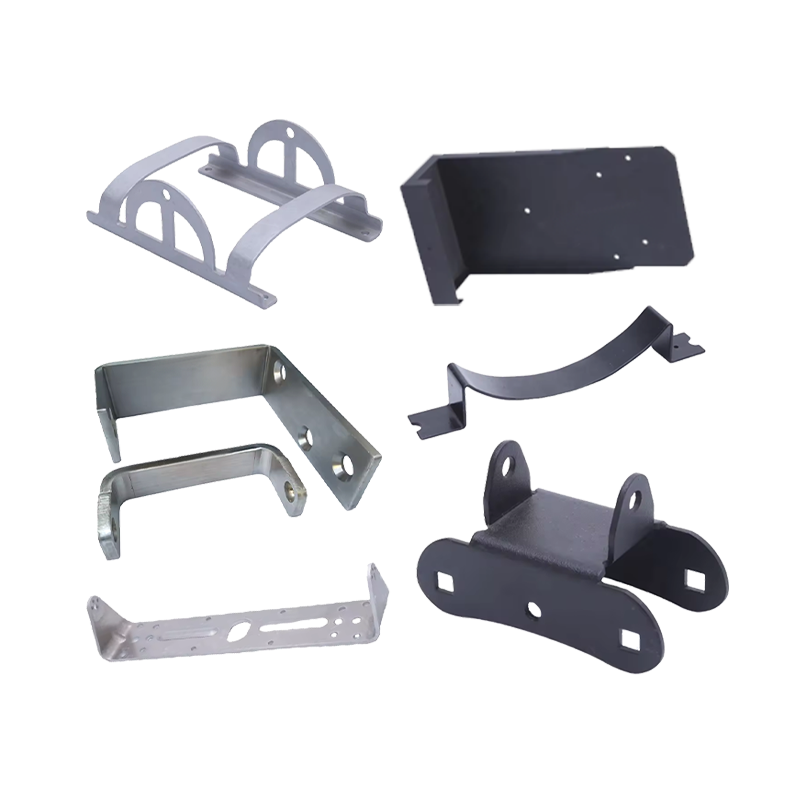
 Servicii personalizate de îndoire și ambutire adâncă pentru ștanțare a metalelor Ștanțare OEM, îndoire și ambutisare adâncă pentru contactele sertizate, cu instrumente interne care permit corecții dimensionale prompte după execuții de probă. Vizualizare produs →
Nu. O îmbinare dimensionată corect și sertizat corect nu necesită lipire. Lipirea întărește zona firului în care firul părăsește cilindrul, iar acea secțiune rigidizată este locul unde încep fisurile de oboseală în aplicațiile cu vibrații. Lipirea aparține conectorilor cupe de lipit și câteva dimensiuni foarte mici de sârmă, nu unei sertizări adecvate.
Măsurați înălțimea de sertizare a cilindrului de sârmă, confirmați că acesta se află în toleranța sculei, apoi verificați gura clopotului, suportul de izolație și orice fire tăiate. Terminați cu un test de tracțiune la valoarea menționată în fișa tehnică a terminalului. Toate cele trei verificări împreună, nu unul singur.
Nu. Matrițele sunt potrivite cu dimensiunea butoiului, stilul butoiului și domeniul de sârmă. O unealtă cu clichet poate acoperi o gamă largă de terminale izolate, dar utilizarea lui pe o altă familie de butoi produce îmbinări care arată închise și totuși nu testează.
Cele mai multe probleme de sertizare sunt probleme de specificație care apar mai târziu ca probleme de producție. Fixați clasa de sârmă, cilindrul, placarea și sculele ca o singură decizie, apoi verificați îmbinarea cu măsurare mai degrabă decât cu aspectul. Această abordare costă câteva ore în faza de desen și economisește loturi întregi de producție la stația de sertizare.
Cârlige de perdele pentru autocaravane: opțiuni metalice, instalare și fabricație la comandă
Ghid complet al kit-ului de instalare a chiuvetei pentru rulotă: piese, potrivire și scurgeri
Indiferent dacă doriți să deveniți partenerul nostru sau aveți nevoie de îndrumarea noastră profesională sau de asistență în alegerea produselor și soluționarea problemelor, experții noștri sunt întotdeauna gata să vă ajute în termen de 12 ore la nivel global.
contactaţi-ne
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Unitatea 2, Clădirea 19, Parcul Zhichuangzhizao, Zona Industrială Chengdong, Xiangshan, Ningbo, 315705, Zhejiang, China
Cârligele de perdele pentru autocaravane eșuează mai des decât se așteaptă proprietarii de cas...
Un magazin de cablaj a casat recent două mii de conectori sertați care trecuseră inspecția viz...
Deschideți un kit de instalare a chiuvetei pentru autocaravană și vedeți un vas din inox, un r...
