


Imaginează-ți o bucătărie de furgonetă la capătul unui drum de acces prăfuit: capacul este jos...
Acasă / Ştiri / Știri din industrie / Balamale cu eliberare rapidă: aplicații, criterii de selecție și îndrumări practice
O ușă de dulap de pe o furgonetă începe să zdrăngănească după câteva mii de kilometri. Un zăvor al porții pentru animale funcționează slăbit într-o săptămână. Un panou de acces pe un dispozitiv de protecție a mașinii nu se va mai închide. În majoritatea acestor cazuri, știftul balamalei nu este de vină. Cauza reală este că o balama cu eliberare rapidă a fost selectată doar pentru comoditate, fără a verifica ce trebuie să supraviețuiască știftul, pârghia și suportul în funcționare.
Răspunsul scurt: balamalele cu eliberare rapidă rămân strânse numai atunci când mecanismul de eliberare, calitatea materialului și toleranțele de îndoire sunt specificate împreună. Aliniați cele trei și piesa poate rula sute de mii de cicluri. Găsiți-le greșit și nicio strângere nu va ajuta, deoarece slăbirea este încorporată în geometrie de la prima ștanțare.
Nu există un design universal cu eliberare rapidă. Fiecare mecanism schimbă viteza de funcționare cu forța de strângere, costul și sensibilitatea la toleranță, iar alegerea corectă depinde de cât de des este deschisă îmbinarea și de cât de multă sarcină suportă când este închisă.
Ca regulă generală, citați numărul ciclului pe desen, mai degrabă decât numele mecanismului. Un furnizor care știe că îmbinarea va fi deschisă de 200.000 de ori va specifica un bolț întărit și un orificiu mai strâns fără a fi rugat.
Retururile câmpului tind să se grupeze în jurul a cinci puncte, iar patru dintre ele sunt setate mai degrabă în etapa de desenare decât în asamblare.
Frunzele balamale sunt de obicei de 1,2 mm până la 4,0 mm grosime. Secțiunile mai subțiri economisesc greutatea și costurile, dar reduc rigiditatea care menține articulația rotundă sub sarcină, motiv pentru care balamalele subțiri din inox se simt adesea slăbite cu mult înainte de a arăta uzate.
| Material de frunze | Grosimea obișnuită | Pin și mecanism | Constrângere practică |
|---|---|---|---|
| Oțel cu conținut scăzut de carbon laminat la rece | 1,5 până la 3,0 mm | Pin din otel zincat | Cel mai mic cost, dar calitatea placarii decide durata de viață a coroziunii |
| Oțel zincat | 1,5 până la 2,5 mm | Pin placat cu zinc sau inoxidabil | Grosimea stratului de acoperire trebuie luată în considerare în decalajul articulațiilor |
| otel inoxidabil 304 | 1,2 până la 3,0 mm | 304 pini, grad potrivit | Suspensie elastică mai mare, deci rază de îndoire mai mare și mai mult tonaj de presare |
| aluminiu 5052 | 2,0 până la 4,0 mm | Știft din inox cu antigripare | Rezistent la ușoară și la coroziune, dar risc de uzură la nivelul orificiului |
Pentru spălare, utilizare marină sau în aer liber, 304 acoperă majoritatea cazurilor, iar 316 merită prima în cazul în care sunt prezente cloruri. Dacă frunza este din oțel, știftul ar trebui să fie în continuare inoxidabil sau placat cu o greutate specificată de acoperire, deoarece un știft ieftin este cel mai rapid mod de a transforma o balama bună într-una corodata.
Două dimensiuni cauzează majoritatea disputelor între desen și piesa finită. Prima este poziția găurii în raport cu cotul. Țineți centrul găurii de cel puțin 2,5 ori grosimea materialului plus raza interioară de îndoire departe de linia de îndoire. Orice lucru mai aproape va trage ovale în formare și niciun argument de inspecție nu schimbă această fizică.
Al doilea este decalajul articulațiilor. Lăsați un joc axial de 0,2 până la 0,3 mm pe îmbinări pe piesele care vor fi vopsite și 0,10 mm pe îmbinările metalice goale care nu trebuie să zdrănnească. Raza de îndoire interioară minimă este de aproximativ o grosime de material pentru oțel moale și o grosime și jumătate pentru inoxidabil 304 recoapt; razele mai strânse riscă să crape la articulație unde materialul a fost deja lucrat cel mai greu.
De asemenea, ajută să spunem cum va fi măsurată planeitatea. O mențiune de planeitate de 0,3 mm pe un canat de 150 mm înseamnă lucruri foarte diferite pe o placă de suprafață și pe un dispozitiv de producție, iar diferența apare ca o ușă care se închide pe bancă și nu pe vehicul.
Majoritatea balamalelor cu eliberare rapidă pot fi realizate ca o singură frunză ștanțată cu două coturi plus un știft și un arc achiziționat. Atunci când proiectul se transformă într-o sudură de cinci piese cu un boșu prelucrat, costul unitar crește de obicei cu 40 până la 70 la sută și timpul de livrare se dublează, fără niciun câștig în funcție.
Trei obiceiuri reduc costurile în faza de scule. Formați articulația din frunză în loc să sudați un tub. Utilizați același diametru al găurii pentru știft și șuruburile de montare, astfel încât o dimensiune de burghiu sau perforație să le acopere pe ambele. Și păstrați operațiunile secundare departe de suprafețele de uzură, deoarece debavurarea și răsturnarea după placare sau acoperire vor îndepărta exact stratul pentru care a fost plătit.
Volumul decide procesul. Peste aproximativ 50.000 de părți pe an, o matriță progresivă se amortizează rapid. Sub 5.000 de bucăți, tăierea cu laser plus îndoirea cu presă de frână cu o fixare simplă este aproape întotdeauna mai ieftină, în special pentru balamalele cu mai mult de o lungime de articulație. Un furnizor care rulează ambele rute poate cita crossover-ul sincer în loc să împingă fiecare lucrare pe o matriță.
Zincarea la 8 până la 12 microni cu o pasivare trivalentă este standardul pentru balamalele din oțel de interior, iar rezistența la pulverizarea cu sare de 96 până la 240 de ore este realistă în funcție de clasa specificată. Acoperirea cu pulbere la 60 până la 90 de microni oferă o rezistență mai bună la impact și UV, dar trebuie să fie mascată la articulație sau piesele trebuie proiectate ținând cont de grosimea suplimentară.
Piesele inoxidabile încă au nevoie de pasivare după răsturnare, deoarece fierul încorporat liber de la scule se manifestă ca pete de rugină în câteva săptămâni în aer liber. Indiferent de finisajul ales, precizați clar care suprafețe sunt suprafețe de uzură și trebuie să rămână neacoperite.
Trimiteți aceste puncte cu desenul și cea mai mare parte din înainte și înapoi dispare înainte ca prima probă să fie tăiată.
Întrebările materiale apar de obicei în acest moment și o scurtă referință despre cum să alegeți materialele pentru piese de ștanțare metalice acoperă logica de selecție a notelor care se află în spatele tabelului de mai sus.
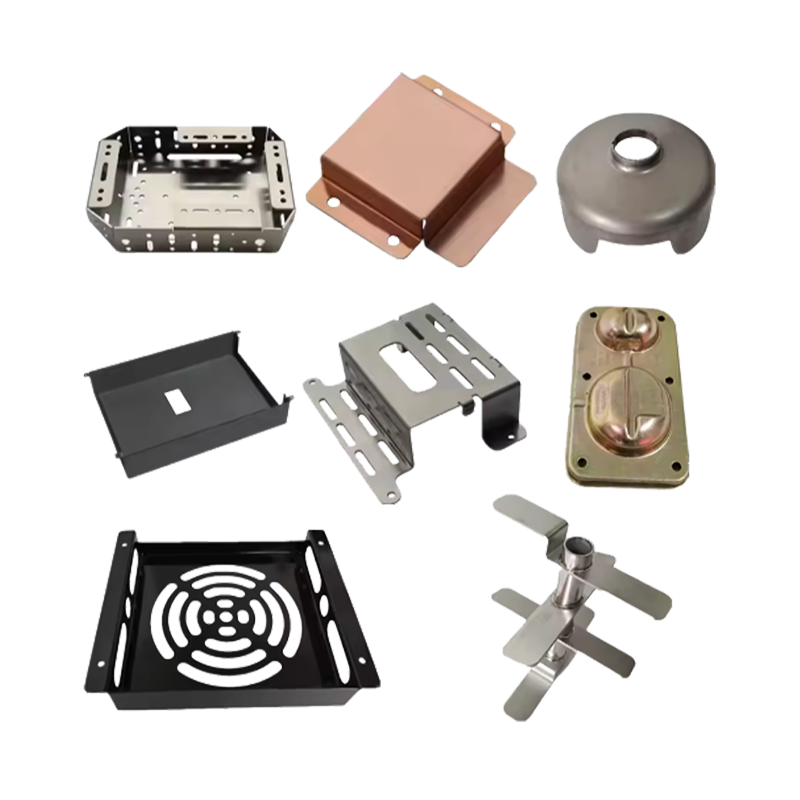
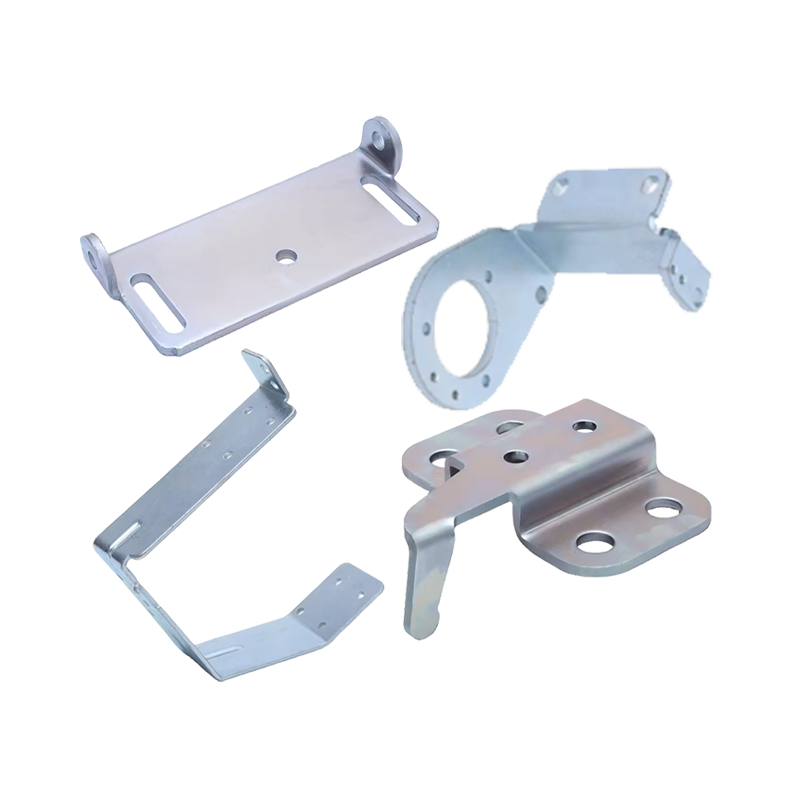
Balamalele cu eliberare rapidă se află perfect în familia de formare a tablei: decupare, perforare, îndoire, uneori o tragere superficială pentru articulație, apoi placare sau acoperire. Ningbo Dasheng Metal Products conduce întregul lanț în casă, cu prese de la 4T la 1000T, capacitate de ștanțare de până la 1300 x 1000 mm și grosimea materialului de 20 mm, ambutisare adâncă la 450 mm adâncime și 1000 mm diametru, plus un magazin de scule interne și certificare ISO 9001:2015.
Pentru frunzele balamalei, asta înseamnă că un furnizor poate cita semifabricatul, îndoirile, formarea articulației și finisajul și poate menține decalajul articulațiilor pe aceeași revizuire a desenului. Piesele construite după desen sau eșantion sunt modul de lucru normal.
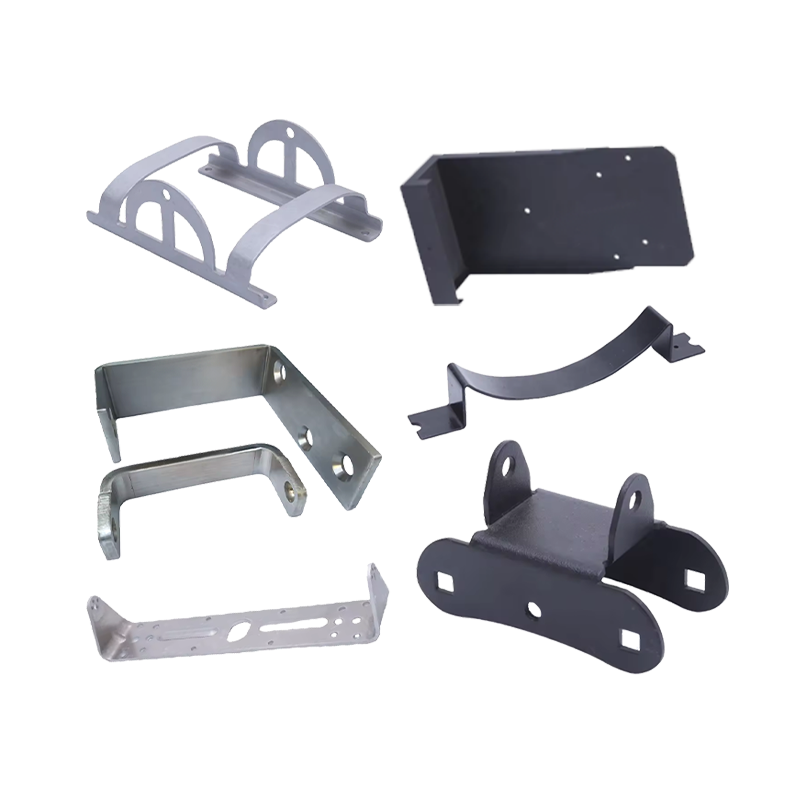 Fabricare personalizată din tablă și piese metalice ștanțate Oferă fabricație personalizată de tablă, inclusiv îndoire, tăiere cu laser și ștanțare pentru frunzele balamalei și buzunarele ștanțate, cu finisaje la desen. Vizualizare produs →
Acolo unde designul necesită o frunză mai grea sau un buzunar ștanțat pentru un arc de blocare, același atelier efectuează lucrări de ștanțare de înaltă precizie cu scule dezvoltate intern, care scurtează bucla dintre o toleranță care nu va ține și o corecție a matriței.
 Ștanțarea metalelor de înaltă precizie și prelucrarea componentelor Componente ștanțate la comandă cu dezvoltare de scule, prese de până la 1000T, îndoire, sudură și finisare pentru balamale și piese de echipamente pentru exterior. Vizualizare produs →
Balamalele vopsite și balamalele pentru echipamente de exterior au nevoie de obicei de îndoire, sudură și acoperire cu pulbere într-un singur flux, care este, de asemenea, manipulat sub același acoperiș.
 Îndoirea metalelor personalizate, ștanțare și vopsire cu pulbere Îndoirea, ștanțarea și ștanțarea tablei la comandă cu acoperire cu pulbere pentru balamale vopsite, cadre sudate și carcase de precizie. Vizualizare produs →
Mai multe despre partea de formare, inclusiv îndoire, tăiere cu laser și rame sudate, sunt enumerate mai jos piese de îndoire personalizate .
O balama cu eliberare rapidă este o piesă mică cu o muncă neobișnuit de strânsă: trebuie să găsească, să prindă, să elibereze cu mâna și să continue să facă toate trei după mii de cicluri. Specificația care face ca acest lucru să se întâmple nu este complicată, dar trebuie scrisă, acoperind spațiul de la știft, distanța găurii de la îndoire, decalajul articulațiilor înainte de acoperire și perechea de material pentru știft. Desenele care indică acele patru valori, alături de numărul de cicluri și orele de coroziune, se deplasează, în general, de la probă la producție, fără a treia rundă de schimbări de scule care consumă programul.
Chiuvetă RV cu capac: capace de sticlă, decupaje și sfaturi de aprovizionare pentru construcția de furgonete
Suport de montare TV pentru autocaravană: design, materiale și aprovizionare OEM personalizată
Indiferent dacă doriți să deveniți partenerul nostru sau aveți nevoie de îndrumarea noastră profesională sau de asistență în alegerea produselor și soluționarea problemelor, experții noștri sunt întotdeauna gata să vă ajute în termen de 12 ore la nivel global.
contactaţi-ne
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Unitatea 2, Clădirea 19, Parcul Zhichuangzhizao, Zona Industrială Chengdong, Xiangshan, Ningbo, 315705, Zhejiang, China
Imaginează-ți o bucătărie de furgonetă la capătul unui drum de acces prăfuit: capacul este jos...
O ușă de dulap de pe o furgonetă începe să zdrăngănească după câteva mii de kilometri. Un zăvo...
Un televizor de 24 inch pentru caravana cântărește aproximativ 3,5 kg, iar un ecran de 32 inch...
